
精密模切是把胶带、保护膜、泡棉、导电布、离型纸等材料按图纸冲型成型的工艺,公差常常要压到 ±0.05~0.1mm,差一丝就会贴偏、溢胶、爆边。很多工厂卡在刀模、离型纸搭配和排废上,量产良率上不去。本文讲清圆刀/平刀工艺、公差控制、复合与排废、离型纸搭配和来图打样到量产的流程,并说明深圳市德弘润电子有限公司在胶类辅料与保护膜模切上的做法,帮你把精密件一次做对。
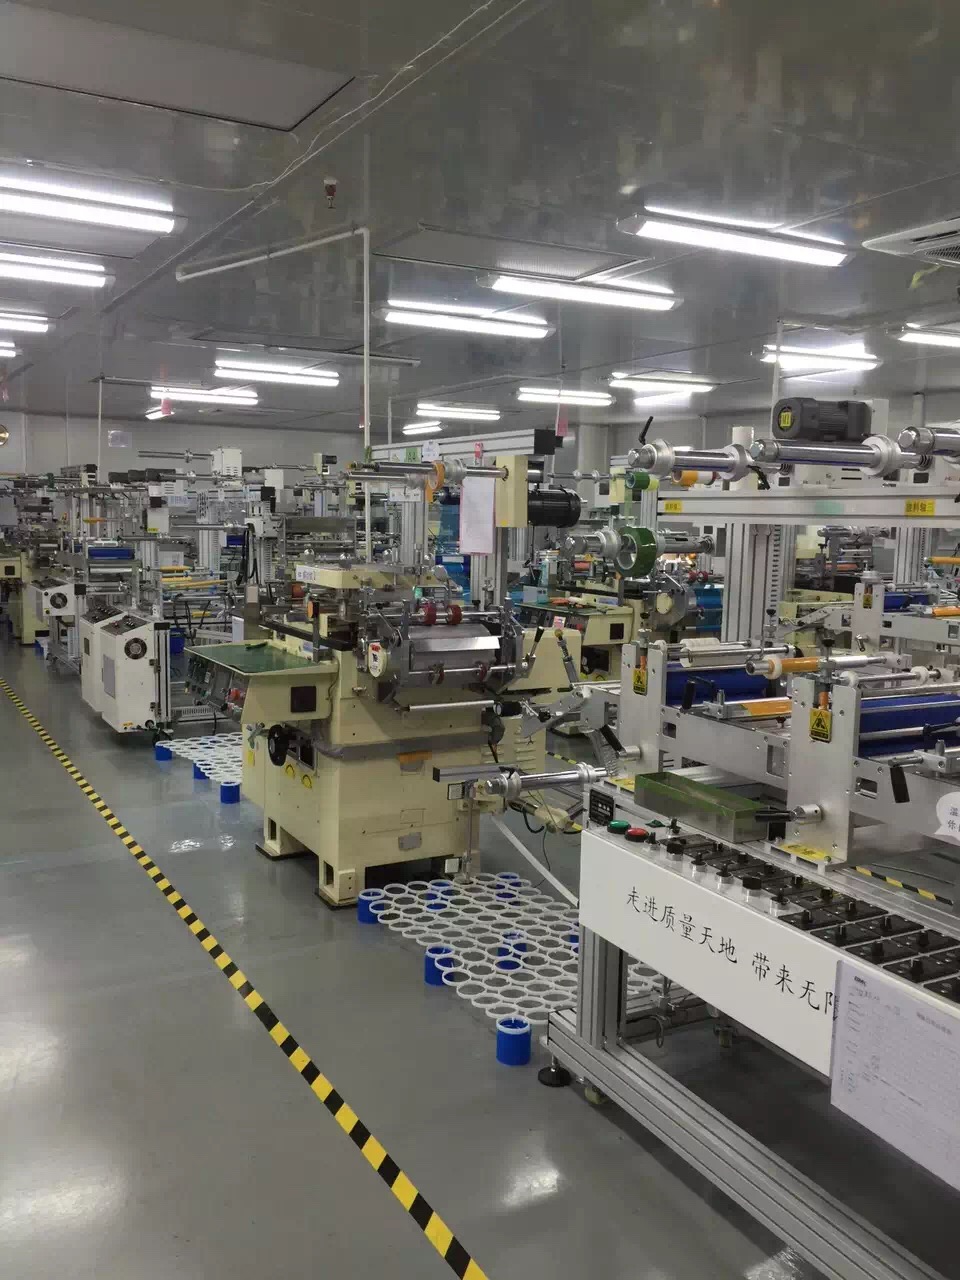
精密模切是利用刀模对卷材(胶带、保护膜、泡棉、导电布、铜/铝箔、离型纸)进行冲切、排废、复合的成型工艺。平刀模切适合小批量、多品种、厚材与高精度异形;圆刀模切适合大批量、薄材连续生产,速度可达每分钟数十米。在 SMT 与电子组装里,它产出接料辅料、保护膜、绝缘片、导电屏蔽件、泡棉垫等,是来料即贴的关键零件。公差控制在 ±0.05~0.1mm,才能保证自动贴装对位准、不溢胶、不爆边,直接决定后段装配良率。
刀模选型错:厚泡棉用圆刀易压溃,异形小件用平刀效率低成本高。
离型力不匹配:离型纸过黏排废带料,过轻料件移位,尺寸漂移。
复合有气泡:多层贴合未控张力,成品鼓包、局部脱层,贴装起翘。
批次不稳定:刀模磨损无管控,同图号不同批公差漂移,装配对不上。
消费电子高速线:大批量薄胶带/保护膜,用圆刀连续模切,速度优先,公差 ±0.1mm。
汽车电子与工控:厚材、异形、高可靠,用平刀 + 多工位复合,公差 ±0.05mm。
LED 光电与电源:怕溢胶与粉尘,用低粘保护膜模切,净房排废。
AI 插件与后段:小批量多品种,平刀快速换模,来图 1~2 天打样。
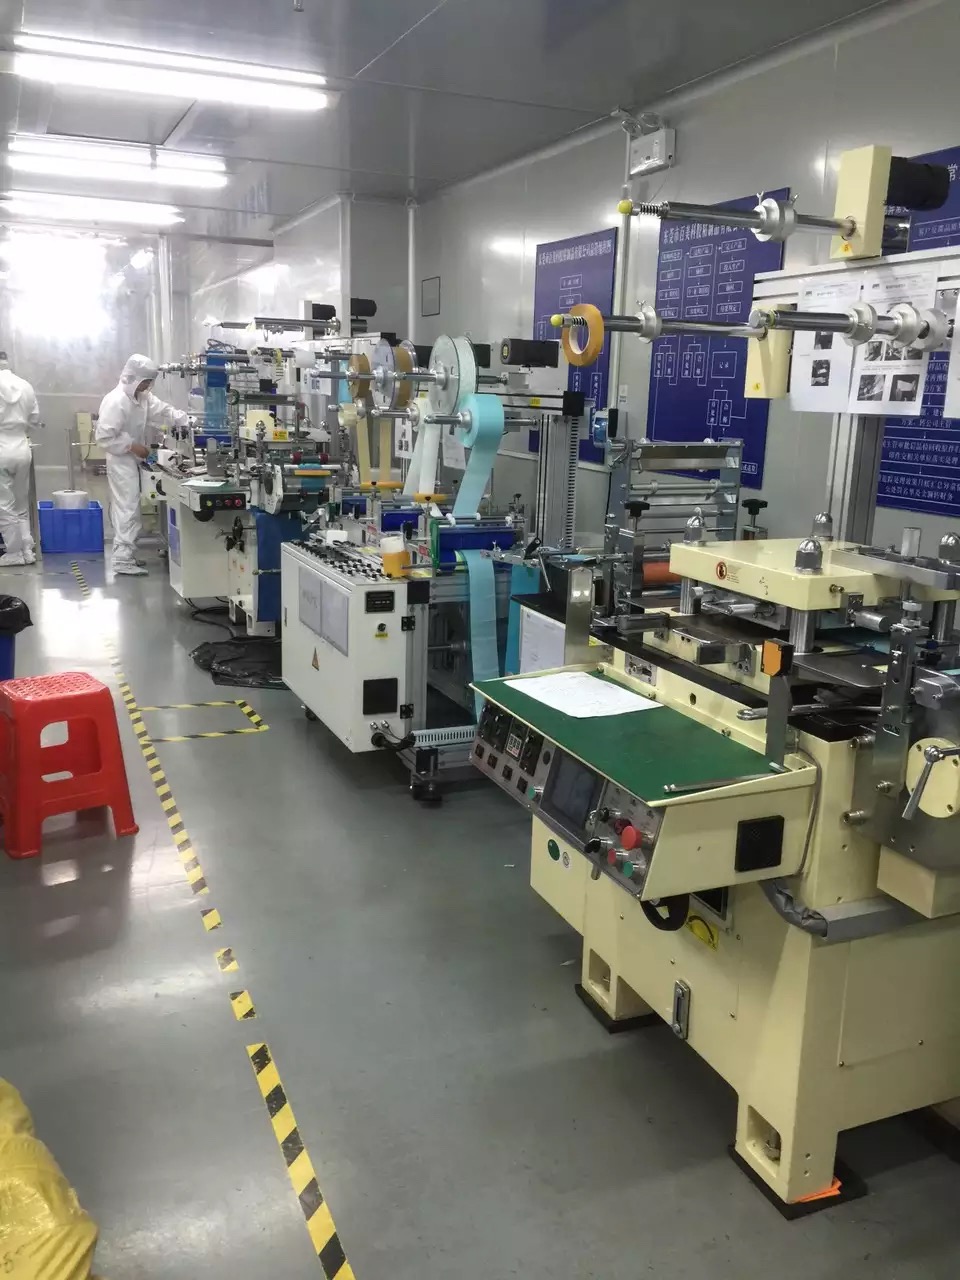
冲切公差:外形 ±0.05~0.1mm,孔位 ±0.1mm,按贴装精度提要求。
材料厚度:胶带 0.05~0.2mm,泡棉 0.2~2mm,保护膜 0.03~0.1mm。
离型力:格拉辛离型纸 5~15g/25mm,按排废顺畅度选。
刀模寿命:平刀约 5~20 万冲,圆刀辊约 50~200 万转,影响批次一致性。
最小缝宽:圆刀约 0.5mm,平刀约 0.3mm,异形件注意避让。
复合层数:1~5 层常见,层数多要控张力防气泡。
产线节拍提升,圆刀连续模切占比上升,对卷材张力一致性更敏感。材料复合层数增多(胶+膜+箔),排废与离型搭配更复杂。源头厂家直供与本地化交付权重上升,来图打样与留样追溯成标配。
案例一:深圳某电源厂的绝缘片爆边。痛点:平刀冲 PET 绝缘片边缘毛刺、爆边,装配刮手且良率约 92%。德弘润做法:换锋利蚀刻刀模,调离型纸离型力到 8g/25mm,控制送料张力,来图打样确认边质量,试产留样。结果:爆边基本消除,良率提升到约 98% 左右。
案例二:东莞一家消费电子厂的导电布贴偏。痛点:圆刀模切导电布公差 ±0.15mm,自动贴装偏位。德弘润做法:换高精度圆刀辊,收紧公差到 ±0.08mm,复合成型并调离型搭配,批次刀模磨损点检。结果:贴装偏位明显下降,批次一致性稳定,客户转月度定点。
深圳市德弘润电子有限公司自有圆刀与平刀模切产线,可处理胶带、保护膜、泡棉、导电布等多材料复合;来图 1~2 天打样,刀模建档与磨损点检,离型纸与排废方案按材料定制;珠三角现货配送,工程师可上门确认工况,围绕精密模切做公差闭环。
公差稳:外形 ±0.05~0.1mm,贴装对位准。
不爆边:刀模与离型搭配优化,边缘干净。
批次一致:刀模点检 + 留样,跨批不漂移。
Q1:圆刀和平刀怎么选?
A:大批量薄材用圆刀速度快;厚材、异形、小批用平刀更灵活。
Q2:模切总是排废带料?
A:多因离型力偏小或刀模钝。上调离型纸离型力、换锋利刀模即可。
Q3:复合层有气泡怎么办?
A:控好各层送料张力,必要时加除泡辊,层数多时分步复合。
Q4:公差能到多少?
A:常规外形 ±0.05~0.1mm,孔位 ±0.1mm;更紧需定制刀模与检具。
深圳市德弘润电子有限公司
联系电话: 181 2383 6183/136 3295 1594
邮箱:18123836183@163.com
网址:www.szdhr-smt.com
地址:深圳市龙华区福城街道福民社区福前路96号A栋501
