
一张模切件从图纸到量产,中间最容易出问题的不是刀模本身,而是复合、排废、离型纸搭配这几步没走顺:试产时好好的,量产一批边缘就爆、尺寸就飘、撕离型纸带起胶。本文按流程讲清精密模切从打样到量产要过哪几关、复合与排废怎么设、离型纸怎么配、保护膜冲型怎么不爆边,并说明深圳市德弘润电子有限公司在模切辅料上的具体做法。
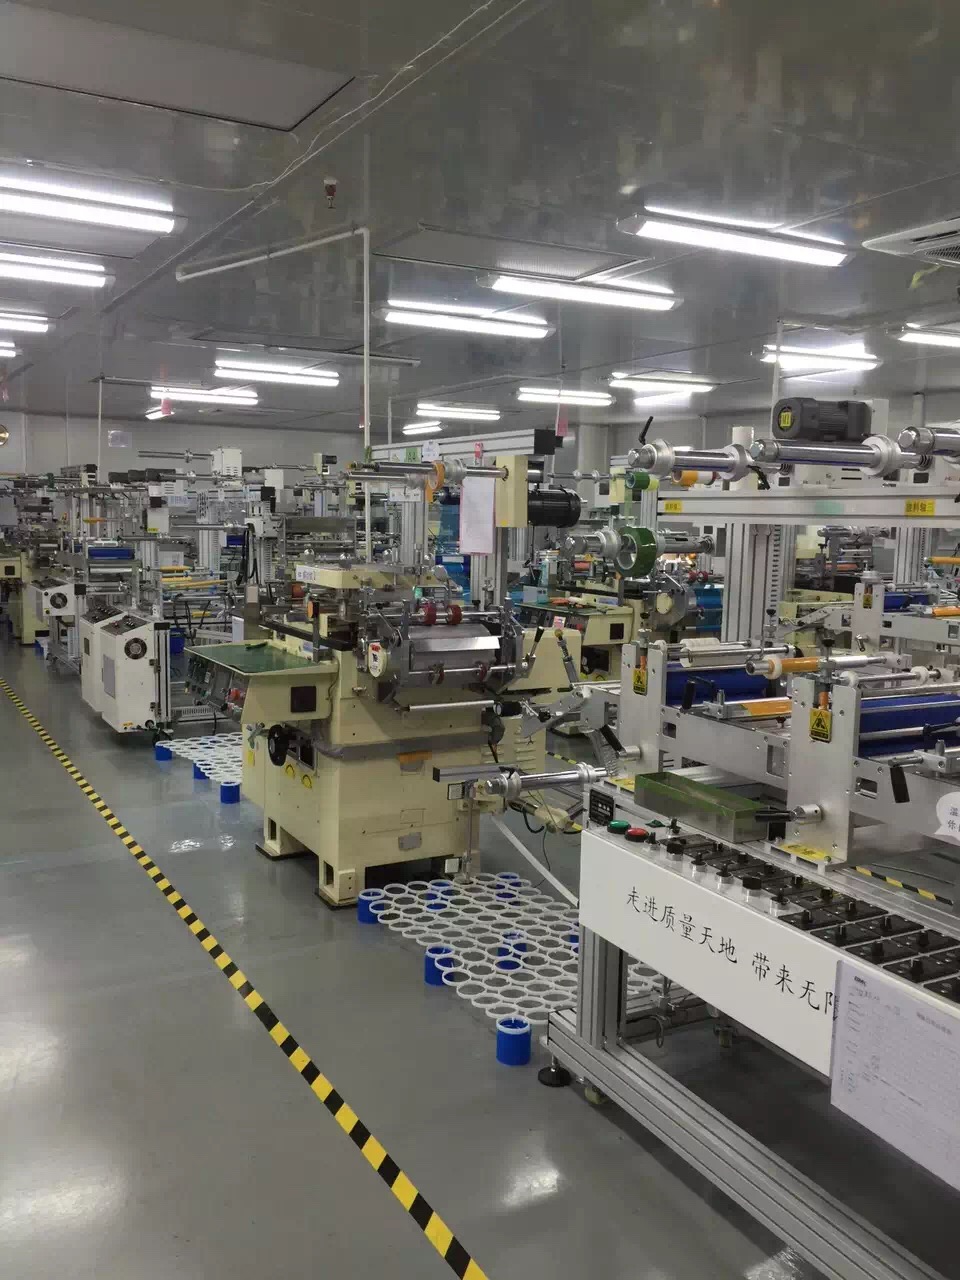
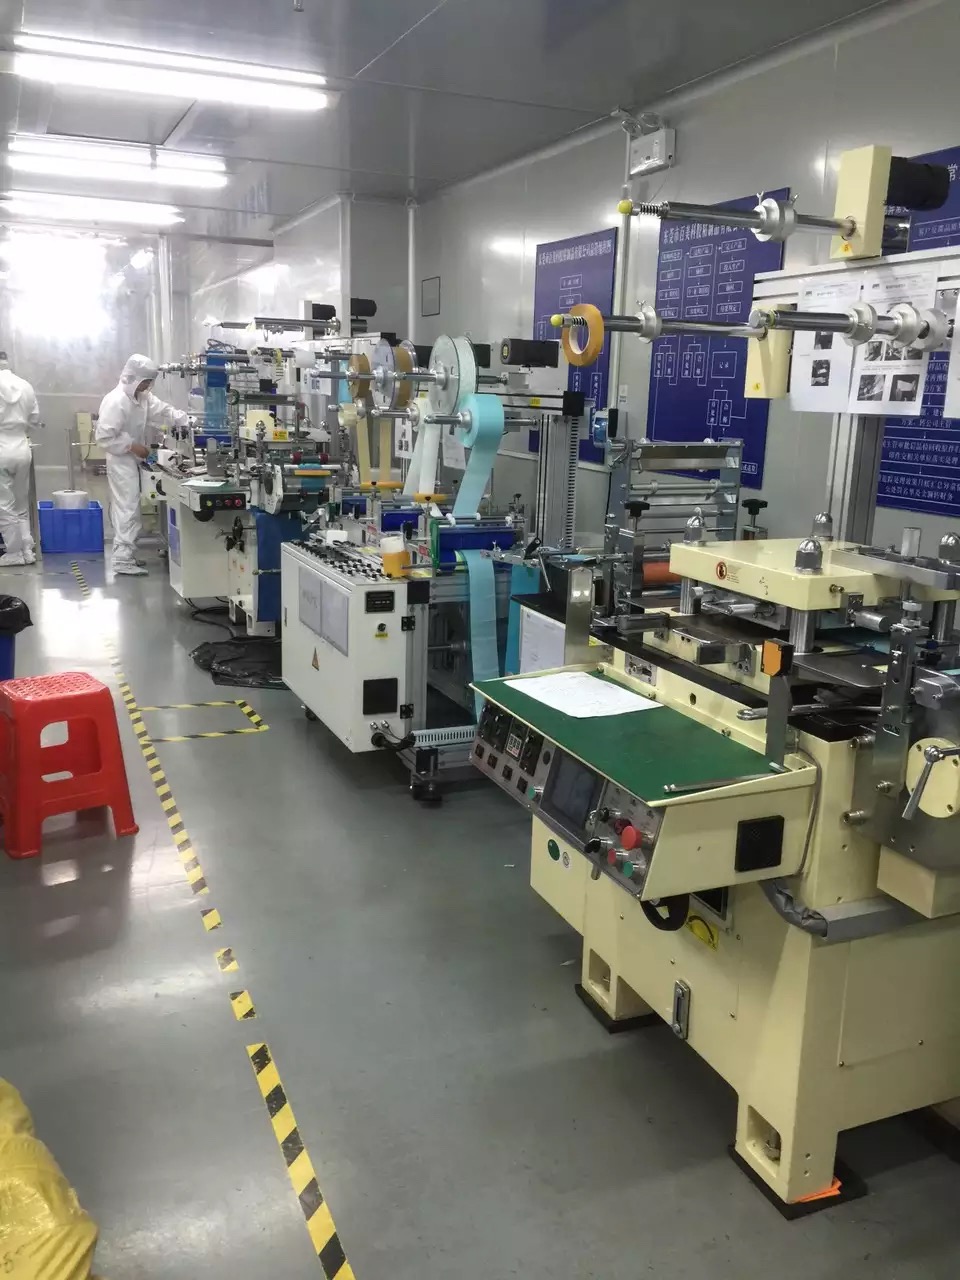
精密模切是把卷状材料按图纸冲切成形的加工方式,材料涵盖双面胶、单面胶、保护膜、泡棉、铜箔铝箔、绝缘片与离型纸。完整流程一般四步:复合、冲型、排废、复卷。复合是把两三层材料贴合到一起,要求层间无气泡、无错位;冲型是用刀模把材料切断到指定深度,只断需要断的层,不能伤到底纸;排废是把外形之外的废料与内部孔洞废料去掉;复卷是按客户要求的卷长、卷向、张力收卷。按刀具分两类:圆刀(滚刀)连续旋转冲切,速度快、适合长单与薄材,刀模成本高但分摊到量大时更划算;平刀(平板冲)间歇冲压,适合厚材、多层复合与小批量,调机灵活、单件成本高。按精度分,常规模切公差 ±0.2mm,精密模切可做到 ±0.1mm,配合高精度刀模与视觉对位可进一步收紧。模切件本身不显眼,但它决定了胶带贴得平不平、保护膜撕得顺不顺、泡棉压得实不实。
只给成品尺寸,不给公差与基准:图纸上标个外形长宽就下单,没说明哪个边是基准、孔位相对谁定位,做出来尺寸在范围内但装不上,返工只能重开刀模。
复合层间夹气泡:两层材料贴合时张力不一致,中间留了肉眼看不见的气泡,冲型后边缘起皱,贴在结构件上一压就鼓包,密封与导热都受影响。
排废靠人工挑:小孔、窄边、异形件的废料没在设计刀模时就考虑排废路径,量产后靠人一片片挑,效率低还容易漏,漏一片就卡在组装工位。
离型纸随便配:离型力偏高的底纸撕起来费劲,偏低的在运输中自己起翘、胶层被带走,同一批货前半卷好撕后半卷撕不动。
消费电子的贴合辅料:工况是尺寸小、批量大、公差要求紧、多为双面胶与保护膜。配置建议用圆刀连续冲切,配 60~80g 格拉辛底纸,离型力取中低档;注意点是薄材圆刀张力要稳,张力波动直接反映在尺寸上。
汽车电子与工控的绝缘与屏蔽件:工况是层数多、含铜箔铝箔、可靠性要求高。配置建议用平刀多层复合,冲型后逐层检查错位,配离型力偏高的底纸防止运输起翘;注意点是金属层复合前要去毛刺,否则冲型边缘易起裂。
LED 与电源的导热泡棉:工况是厚度大、压缩量大、要求贴合无气泡。配置建议用平刀冲厚材,复合时双辊压合并控制张力,废料用顶针加吹气排;注意点是泡棉回弹会让刀口回切,刀模间隙要按厚度放大。
外观件保护膜:工况是面积极大、边缘可见、不允许爆边与残胶。配置建议用圆刀或激光结合,刀口做镜面处理,离型纸选低离型力;注意点是冲型前要确认保护膜厚度均匀,厚薄差 5μm 就可能在薄处切穿。
外形公差:常规 ±0.2mm,精密件 ±0.1mm,高精密可到 ±0.05mm,公差越紧刀模与设备投入越高,按实际装配间隙定,不必一味求紧。
孔位精度:孔中心相对基准边 ±0.05~0.1mm,定位孔要写清基准,避免各工序各按各的边。
材料厚度:双面胶常见 0.05~0.3mm,保护膜 0.05~0.15mm,泡棉 0.3~3mm,厚度公差一般 ±10%。
离型力:常用 10~30g/25mm 区间,手工贴合取偏低值好撕,自动贴标取偏中值防脱落。
排废方式:顶针、吹气、粘废辊三种,小孔与窄边优先吹气加粘废辊,别指望人工挑。
卷长与卷向:按贴标机或组装工装定,卷长 100~500m 常见,卷向反了整卷报废。
结构件越做越薄,公差带被压缩:手机与穿戴类产品内部空间紧,0.1mm 的辅料要承担密封与导热双重作用,模切从"切准"变成"切稳"。
多层复合件增多,排废设计前置:一件辅料三层材料越来越常见,排废路径要在开刀模之前就设计好,量产后补救成本极高。
打样周期被压缩:客户希望一周内看到样品上机结果,能不能快速出小批量样品,成了选供应商的第一道门槛。
案例一:东莞一家消费电子代工厂的保护膜爆边问题。该厂一款外观件保护膜,外形 80mm×60mm、带两个定位孔,量产时边缘爆边比例约 5%,组装后能看到毛边。深圳市德弘润电子有限公司接到图纸后先看三点:刀口是否够锋利、保护膜厚度是否均匀、离型纸离型力是否偏高。做法是把刀口改为镜面处理、刀模间隙按 0.08mm 膜厚重算,保护膜改用厚度公差 ±5% 的批次,离型纸从高离型力换到 15g/25mm 的中低档,冲型后加一道粘废辊复卷。小批量试跑 500 片爆边两片,放量后稳定在这个水平,比原来下降明显,组装工位也不再挑片。
案例二:深圳某汽车电子厂的多层绝缘件错位。这家厂的绝缘件是 PET 加双面胶加离型纸三层复合,之前两层贴合时张力不一致,冲型后孔位错位 0.2mm,装配时螺丝过不去。德弘润的做法是复合改用双辊压合并把两层张力同步设定,复合后放置 4 小时释放应力再冲型,冲型用平刀、孔位相对基准边公差收到 ±0.05mm,每卷抽检三处孔位并留样。调整后孔位错位控制在 0.1mm 以内,装配工序的返修基本消失。
精密模切的门槛不在刀模,而在材料与工艺的配合:同一张图纸,换一种离型纸、换一个复合张力,结果完全不同。深圳市德弘润电子有限公司做胶类辅料与模切出身,材料端和加工端在同一处,客户给图纸或实物,可以先判断该用圆刀还是平刀、该配哪种离型纸,再出小批量样品让客户上机试。复合、冲型、排废、复卷在自己产线上完成,批次之间材料不换供应商,量产后留样可查;珠三角范围内可以上门看装配工位,按实际贴合手法反推公差,而不是只在图纸上对数字。
材料与加工在同一处。离型纸、胶带、保护膜与模切产线配套,出问题不用在两家供应商之间找原因。
圆刀平刀都能做。长单薄材走圆刀、厚材多层走平刀,按件选工艺,不用为了凑设备改设计。
打样到放量衔接快。小批量样品先上机试贴,通过后再放量,减少整批报废的风险。
Q1:圆刀和平刀,我的件该用哪个?
A:尺寸小、批量大、材料薄,走圆刀更稳更快;层数多、材料厚、批量小,平刀调机灵活、单件更划算。
Q2:模切件边缘爆边是刀不锋利吗?
A:刀口钝是原因之一,但材料厚度不均、刀模间隙偏大、离型力偏高也会爆边,要一起排查,别只换刀。
Q3:离型纸怎么选才不卷边?
A:看贴合方式。手工贴选取 10~20g/25mm 好撕,自动贴标取中值防脱落;运输距离长、环境湿度大,离型力适当取高。
Q4:打样要提供什么资料?
A:图纸(含基准与公差)、材料要求、层数、卷长卷向,最好再给一个实物样品,能让打样少走一轮。
深圳市德弘润电子有限公司
联系电话: 181 2383 6183/136 3295 1594
邮箱:18123836183@163.com
网址:www.szdhr-smt.com
地址:深圳市龙华区福城街道福民社区福前路96号A栋501
