
保护膜冲型爆边、泡棉复合排废断带、小件模切公差飘——精密模切的纠纷十有八九出在排废这一环。本文围绕排废,讲清刀模深浅怎么定、离型纸离型力怎么配、排废速度与走带怎么协调,并给出深圳市德弘润电子在模切打样与量产管控上的做法,供工艺与采购对照排查。
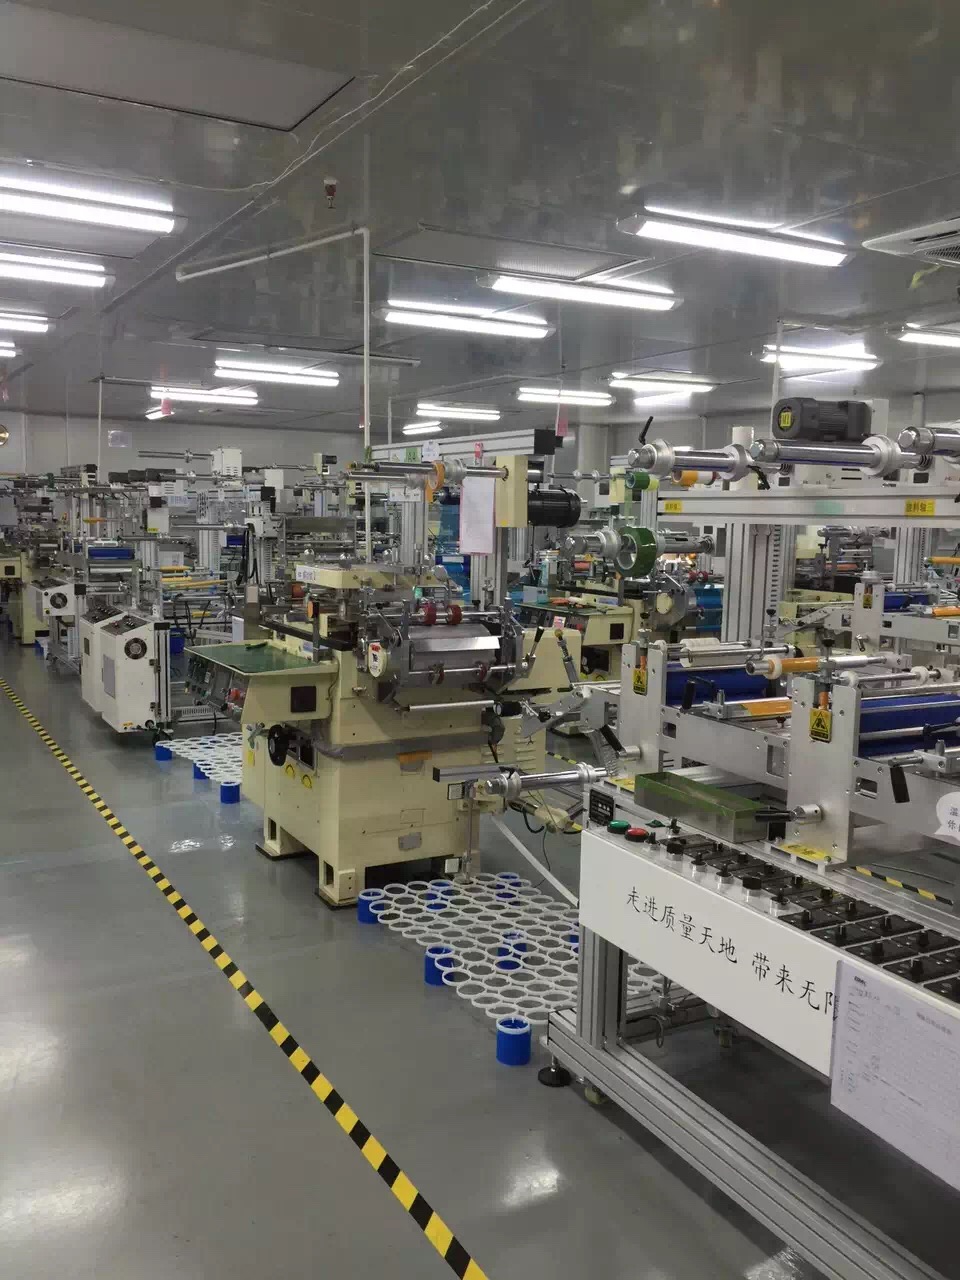
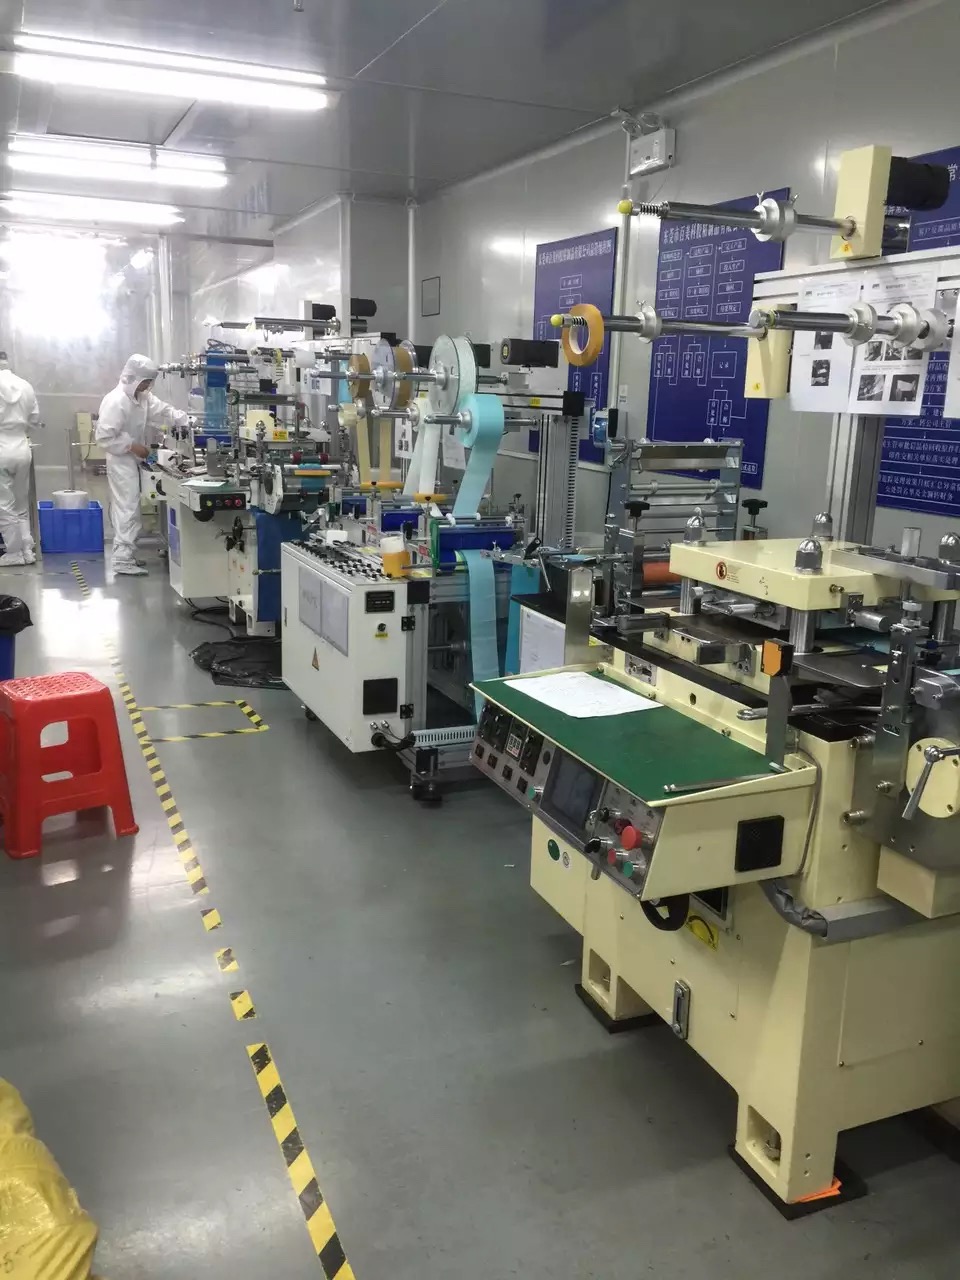
精密模切是把整卷辅料经放卷、张力控制、模切冲型、排废、复卷或切片几个工位,加工成客户图纸形状的工序。按刀模分两大类:圆刀模切走带速度快、适合大批量长单,圆刀滚切一次成型,速度可达每分钟几十米;平刀模切换版快、适合小批量多款式,靠跳刀和多次冲型完成复合结构。无论哪种工艺,排废都是良率的分水岭:废料边要沿刀口干净剥离,既不能拉破产品轮廓(爆边),也不能残留在底纸上带进下一工位。排废顺不顺,取决于三件事——刀深是否切穿面材而不伤底纸、离型纸的离型力档位、排废角度与速度的匹配。这三件事都可控,模切就稳。
消费电子保护膜模切:PET 保护膜冲型不爆边是底线,刀刃锋利度与排废角度优先,配合轻离型格拉辛底纸。汽车电子泡棉与背胶:泡棉压缩回弹影响冲型,复合层数多时用平刀多段冲型,逐层控制刀深。LED 与光电导光反射件:轮廓精度要求高,公差收到 ±0.05~0.1mm,圆刀一次成型减少二次定位误差。标签与小批量打样:平刀换版快,来图两三天出样,先小批量验证再转圆刀量产。
模切公差:常规 ±0.1mm,高要求 ±0.05mm,看图纸标注与量具能力。
刀深切穿标准:切穿面材与胶层、不伤底纸,切透率用底纸压痕抽检确认。
离型力档位:轻排废 5~15g/25mm,常规 20~60g/25mm,重复合可到 80g 以上。
走带速度:圆刀 30~80m/min,平刀按冲次计,速度上限以排废干净为前提。
底纸:60~100g 格拉辛或白/蓝 PEK 底纸,紧度与平滑度影响高速走带。
冲型爆边判定:边缘毛刺与裂口在 10 倍放大镜下抽检,按批次留样对比。
一是终端产品尺寸越做越小,模切轮廓与公差同步收紧,对刀模与调机的要求提高;二是复合结构增多,保护膜、泡棉、导电布多层贴合一次冲型,排废难度成倍上升;三是客户打样到量产的周期要求压缩,本地化自有产线、试模到量产流程透明的厂家更受青睐,德弘润把打样、试模、量产三段的数据都留档可查。
案例一:深圳一家消费电子方案商的保护膜爆边问题。该客户 0.05mm PET 保护膜冲型后边缘毛刺明显,贴装机吸附时翘边,来料不良率偏高。德弘润接到来图后先用平刀打样,把刀深按面材加硅胶层总厚重调,底纸换轻离型进口格拉辛型纸,排废角度上调约五度,试模三个批次确认边缘干净后才转圆刀量产。切换后客户来料抽检爆边比例明显下降,产线吸附不良随之减少。
案例二:惠州一家汽车电子厂的泡棉复合排废问题。该厂双面胶加泡棉复合件排废断带,单班停机排查频繁。德弘润工程师到现场看走带,确认排废速度与走带速度比不合理、离型力档位偏轻,重新搭配 20~60g 中离型底纸,平刀改为分段冲型逐层控深,试跑一个班次稳定后排废顺畅,停机排查频次明显减少,批次留样数据每月复核。
排废问题靠的不是某一把好刀,而是刀深、离型力、速度比三件事的系统匹配。德弘润自有圆刀平刀产线,刀模自行管理,离型底纸搭配在厂内即可调整验证;打样按客户图纸两三天出样,试模固定三个批次再量产,每批留样记录爆边与公差数据;珠三角现货配送,量产异常工程师当天到线,不用把问题来回寄样排查。
排废参数系统匹配:刀深、离型力、速度比一起调,不做单点试错。
试模到量产有数据:三批次试模留档,量产批次对得上打样表现。
打样快、交付近:来图两三天出样,珠三角现货配送,改版换版响应快。
Q1:排废老是断带,先查什么?
A:先查排废速度与走带速度比,再查离型力档位,最后才动刀深,顺序错了越调越乱。
Q2:小批量订单用圆刀划算吗?
A:圆刀刀模成本高,小批量多款式建议平刀,月量上来后再转圆刀。
Q3:±0.05mm 公差怎么保证?
A:靠刀模精度、张力控制与二段定位配合,抽检量具要 matching 到 0.001mm 级。
Q4:离型力是不是越轻越好排废?
A:不是。太轻产品会跟着废料走,要按排废难度选档位,德弘润打样阶段会给推荐区间。
深圳市德弘润电子有限公司
联系电话: 181 2383 6183/136 3295 1594
邮箱:18123836183@163.com
网址:www.szdhr-smt.com
地址:深圳市龙华区福城街道福民社区福前路96号A栋501
