
精密模切是把胶类辅料、保护膜、离型材料按图纸冲切成型的关键工序,公差、爆边、排废直接决定上机良率。很多工厂模切件尺寸飘、排废不净、冲型爆边,根子在刀模、离型搭配与复合工艺。本文讲清圆刀/平刀工艺取舍、±0.05~0.1mm 公差控制、复合与排废、离型纸搭配、冲型不爆边,以及深圳市德弘润电子有限公司从不干胶标签料盘辅料到保护膜模切来图打样到量产的流程。
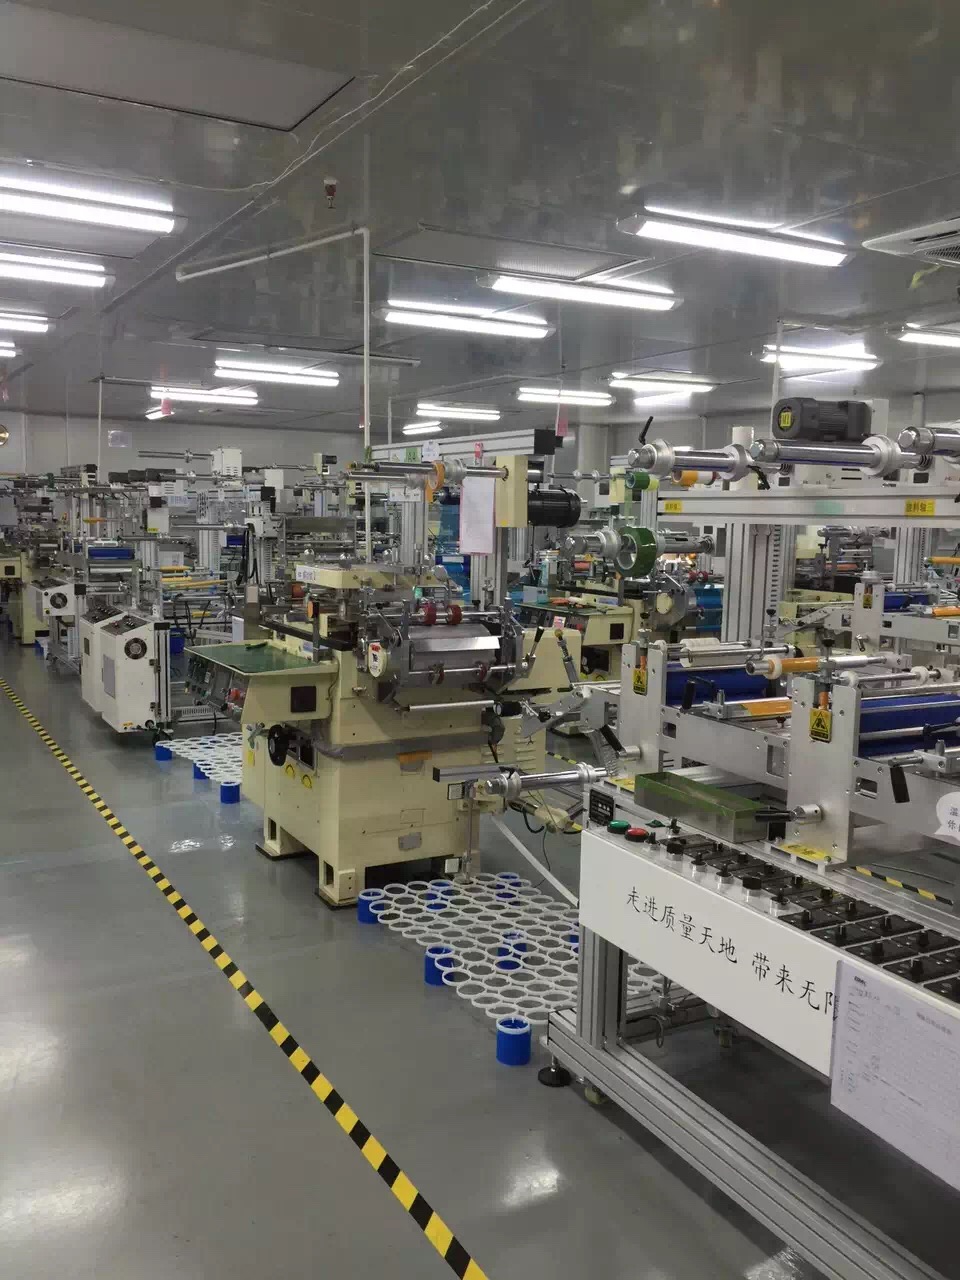
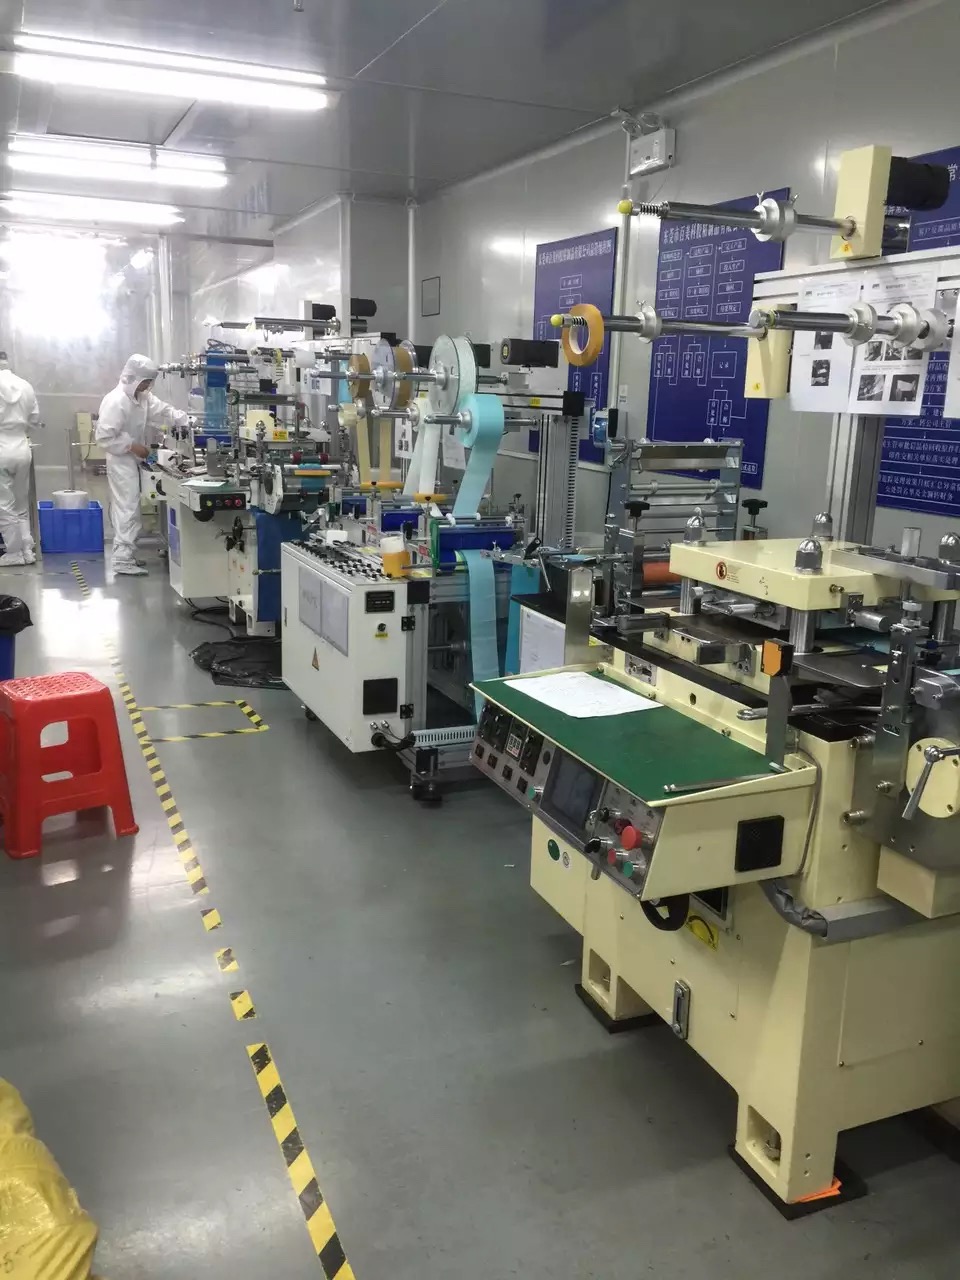
精密模切是利用模具对卷材(胶带、保护膜、泡棉、离型纸、不干胶等)进行冲切、压痕、排废的工艺。按设备分圆刀模切(轮转,适合长卷高速、公差 ±0.1mm 左右)和平刀模切(平压,适合小批量多品种、可到 ±0.05mm)。典型结构为面材加胶层加离型底纸三层复合,模切时刀刃只切穿面材与胶层、不伤底纸,再经排废辊剥去废边。公差一般 ±0.05~0.1mm,保护膜与料盘标签类对爆边和排废洁净度要求最高。
工况特征:长卷、高速、良率敏感。配置建议:圆刀轮转,公差 ±0.1mm,离型力 0.4~0.8N/25mm。注意点:排废速度与上料张力匹配。
工况特征:小批量多品种、公差严。配置建议:平刀精切,公差 ±0.05mm,批次留样。注意点:刀模点检与首件全检。
工况特征:怕尘、怕爆边、怕残胶。配置建议:低粘保护膜加平滑离型纸,刀刃锋利度管控。注意点:洁净环境下模切,防异物压痕。
工况特征:小尺寸、排废难。配置建议:平刀微距排废,公差 ±0.05~0.1mm。注意点:留足排废边,防翘边。
模切公差:平刀 ±0.05mm、圆刀 ±0.1mm,料盘标签类建议 ±0.05~0.1mm。
刀刃高度:常规 23.8mm 标准刀,微距排废用刀高差 0.5~1mm 控制切深。
离型力:底纸 0.4~1.2N/25mm,按面材克重与排废方式选。
复合厚度:总厚 0.06~0.25mm 区间,保护膜类偏薄、泡棉类偏厚。
排废速度:与圆刀线速匹配,过快断废、过慢积料,需试跑定参。
一是产线对公差带收窄,±0.1mm 成为 baseline,汽车电子逼近 ±0.05mm;二是复合与离型一体化诉求上升,单一冲型转向材料加离型整体方案;三是源头厂家直供与来图打样到量产的一体化交付更受青睐,批次留样成硬要求。
案例一:深圳某汽车电子厂的保护膜模切爆边。该厂保护膜冲型边缘毛刺、上机后残胶,良率约 92%。深圳市德弘润电子有限公司改用低粘平滑离型纸、锋利刀刃并管控洁净环境,刀深调到只切穿膜层不伤离型,批次留样比对。试跑后爆边基本消失,良率提升到约 97%~98%。
案例二:东莞一家消费电子厂的料盘标签排废。原供应商小尺寸标签排废带碎屑,贴标堵头。德弘润改用平刀微距排废、刀高差 0.8mm 控深,并复核离型力到 0.6N/25mm,废边排净率明显提升,上机堵标下降。
在精密模切上,深圳市德弘润电子有限公司同时具备圆刀与平刀产线,可针对不同批量与公差要求切换工艺,并将离型纸搭配、复合与排废作为整体方案把控,配合来图打样与批次留样,减少上机后才发现尺寸超差的返工。
圆刀平刀兼备:按批量与公差灵活切换,成本与精度兼顾。
离型整体方案:离型纸搭配与复合自控,减少排废与爆边问题。
打样到量产一体:来图即可打样,批次留样保障一致性。
Q1:圆刀和平刀怎么选?
A:长卷高速、公差 ±0.1mm 选圆刀;小批量多品种、公差 ±0.05mm 选平刀。
Q2:冲型爆边怎么解决?
A:检查刀刃锋利度、刀深是否伤离型、材料是否含尘,必要时换平滑离型纸与洁净环境。
Q3:排废总断怎么办?
A:多为离型力过低或线速过快,提高离型力、降速并复核刀高差。
Q4:批次尺寸忽大忽小?
A:建立刀模点检与批次留样,控制离型量漂移与复合对齐。
深圳市德弘润电子有限公司
联系电话: 181 2383 6183/136 3295 1594
邮箱:18123836183@163.com
网址:www.szdhr-smt.com
地址:深圳市龙华区福城街道福民社区福前路96号A栋501
