
AI 插件机上编带料件来回晃、翻面、卡在腔里出不来,吸嘴一取就抛料,很多工厂第一反应是调插件机参数,其实问题多半出在载带腔体的成型尺寸、料件与腔壁的间隙、封合位置和收卷张力这四处没对齐。本文面向 AI 插件线的工艺、设备与采购,讲清立式/卧式编带的结构分类、最容易踩的四个坑、按场景选型与参数核对方法,并结合深圳市德弘润电子有限公司在编带与配套接料带上的做法给出调整思路。
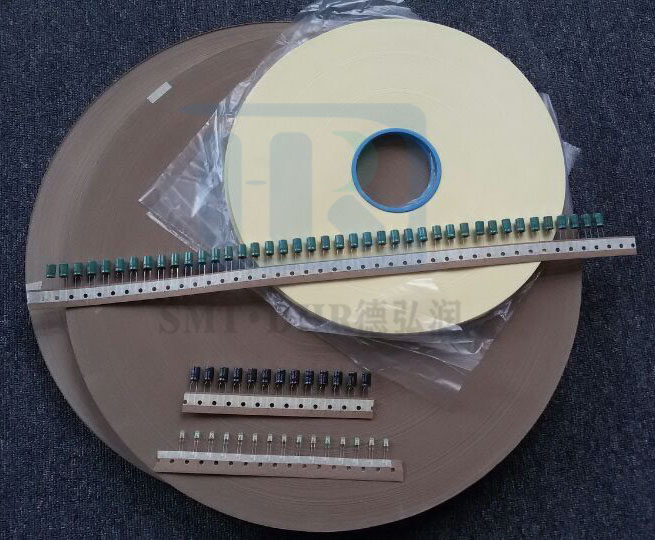
两种编带的差别先看料件怎么躺。立式编带把料件竖着放进腔体,插件机吸嘴从上往下垂直取料,立式电感、三极管、部分连接器多用这种;卧式编带把料件平躺,引脚沿载带宽度方向伸出,由吸嘴或夹爪横向抓取,卧式电阻、二极管常用。两者共用一条链:载带经热成型模压出腔体,料件由编带机放入,盖带以热封或自粘方式封在载带口面上,最后按料站要求收卷。载带基材常见 PS、PET、PC,按耐温与抗拉强度选。真正决定能不能顺畅取料的是四个尺寸:腔体长宽深、腔壁与料件的间隙、孔距(常见 12.7mm 与 12.0mm)、封合线到腔口的距离。腔体大了好放料,可料件在腔里能挪动,送料时的抖动就够让它翻面;腔体小了塞不进,编带机压料还会顶伤引脚。
消费电子高速插件线:节拍快、换型频繁、料号多。建议 PET 载带配热封盖带,腔体按本体加 0.1~0.15mm 单边间隙,孔距统一到 12.7mm 并做料号归并;换型先核对腔深。
汽车电子与工控板:批量中等、可靠性要求高、常有宽体件。建议 PC 或厚型 PET 载带,腔壁加厚、封合强度按 0.4~0.6N 控制;运输振动测试要跟着做。
LED 光电与电源模块:料件轻、引脚细、易静电吸附。建议载带做防静电处理、腔底加浅定位凸台,盖带选透明自粘型便于目检;湿度低于 40%RH 时先泄放静电。
AI 插件与后段组装混线:同一台机既跑立式又跑卧式。建议两种规格各留一套,接料带按载带宽度成对备货;接料带孔位必须与所用载带一致。

载带宽度:常见 8mm、12mm、16mm、24mm,由料件本体加引脚跨度决定,宽了料站导轨夹不紧。
腔体深度:取料件本体厚度加 0.1~0.2mm,立式件按引脚长度另算,深度不足会顶盖带。
腔壁间隙:单边 0.1~0.15mm 是常用区间,超过 0.2mm 就有翻面风险。
孔距与孔径:孔距 12.7mm 或 12.0mm,孔径常见 1.5mm、2.0mm,孔中心到边距离按棘爪位置核对。
封合强度:热封型剥离力约 0.3~0.6N/12mm,自粘型约 0.2~0.5N,同批波动控制在 ±0.1N 内。
收卷与盘径:张力以收卷后腔体不塌边为准,盘径按料站容纳尺寸定,常见 330mm、380mm;敏感器件另要求表面电阻 10^6~10^9Ω。
一是节拍提升把腔体一致性推到台前。单次取料窗口只有几十毫秒,批次间的腔深漂移从"能容忍"变成"直接抛料",采购开始要实测报告而非样品。
二是防静电从加分项变成准入项。越来越多插件线把载带表面电阻写进来料检验,编带供应商要能出检测数据。
三是本地化交付权重上升。编带按料号定制,改腔体要来回打样,珠三角两三天能到货比远距离低价更省事。
案例一:东莞一家消费电子代工厂的立式电感抛料。这条线跑 0608 立式电感,抛料率长期在 1.5% 上下,且集中在某一半径区间。德弘润的工程师上门量了三处:腔深比料件厚度多 0.35mm,腔宽单边间隙 0.28mm;盘径 330mm、张力偏大,载带内层已压出折痕;孔中心到边距离比标准小 0.15mm。做法是腔深收到厚度加 0.15mm、单边间隙收到 0.12mm,张力下调到不塌边的下限,孔位按棘爪位置重开模,先出 500 米试跑。上机两盘后抛料率回落到 0.4% 左右,后续三个批次腔深偏差在 ±0.03mm 内。
案例二:深圳某汽车电子厂的卧式二极管编带。问题不是抛料而是运输后开盖,整盘料从仓库到产线,边角盖带翘起、掉出几颗二极管。现场看是封合线偏外、封合宽度只有 0.6mm,加上载带边缘有分切毛刺。德弘润把封合宽度做到 1.0~1.2mm、封合温度按 PET 下调 10℃、分切端面重新修整,包装改为带隔板分层装盘。做完 1.2 米跌落与模拟运输振动,边角翘盖没有再出现,剥离力稳定在 0.4N 左右。
AI 编带的难点不在单一材料,而在腔体、孔位、封合和配套接料带要一起对。深圳市德弘润电子有限公司在这块的能力集中在三点:载带成型与冲孔在同一套模上控制,腔深与孔位的相对位置不会因两道工序分开而累积偏差;胶层与离型自己做涂布管控,剥离力能按批次调;接料带与载带同规格备货,换型不用找第二家。加上来图打样与小批试跑,改一版工艺不用等大货排期。
腔体与孔位同模控制,取料定位稳。成型与冲孔在一套模具上完成,腔深与孔中心距的相对偏差可控在 ±0.05mm 内。
封合参数按料件调。不同基材、不同腔深给不同的温度压力时间组合,剥离力按批次实测,避免剥不开或封不牢。
编带与接料带成套供。载带宽度、孔位与接料带规格一一对应,换型时不用再对两家供应商。
Q1:立式编带和卧式编带能共用一种载带吗?
不能。腔体开口方向与深度不同,立式件要垂直让位引脚、卧式件要横向让位,混用会导致料件倾斜或压伤引脚,最多在宽度与孔距上共用规格。
Q2:腔体做大一点是不是更好上料?
短期好放,长期出问题。单边间隙超过 0.2mm,料件在送料行程里就会挪位、翻面,按固定坐标取料必然取偏。
Q3:热封和自粘盖带怎么选?
看节拍与料件重量。重料件、高节拍优先热封,强度高且稳定;轻小件、需目检或常改料号的自粘更方便返工,但要注意储存温湿度与剥离力批次差。
Q4:抛料集中在一盘的后半段是什么原因?
多半是收卷张力。张力偏大时载带在盘内层被叠压,腔体塌边、折痕处腔深变浅,料件弹不出来。先量折痕处的腔深,再下调张力。
深圳市德弘润电子有限公司
联系电话: 181 2383 6183/136 3295 1594
邮箱:18123836183@163.com
网址:www.szdhr-smt.com
地址:深圳市龙华区福城街道福民社区福前路96号A栋501
